Поддержка по электронной почте
yh_jiemei@163.comПозвоните в службу поддержки
+86-13927283041Рабочий час
8:00-17:30
2026-10-12
содержание
Машина для формования металлических компенсаторов — не просто станок. Это точный инструмент, который превращает гофрированную трубу в надёжный, герметичный, циклостойкий элемент трубопроводной системы. Мы видели, как на заводах СНГ и Ближнего Востока один и тот же компенсатор, изготовленный на устаревшем оборудовании, выходит из строя через 8–10 тысяч циклов. А тот же компонент, произведённый на современной машине для формования металлических компенсаторов с контролем внутреннего давления и геометрии в реальном времени — работает более 250 тысяч циклов без потери упругости. Разница — в технологическом контроле формы, а не в толщине стенки.
Компенсаторы компенсируют температурные расширения, вибрации и осадку фундамента. Их эффективность зависит не от прочности материала, а от повторяемости гофра: глубины, шага, радиуса закругления, симметрии профиля. Гибка деформирует металл неравномерно — появляются зоны остаточных напряжений. Сварка вводит термические дефекты и снижает коррозионную стойкость шва. Формование под внутренним высокодавленным водяным давлением (гидростатическое расширение) даёт другое: металл равномерно растягивается по всей длине гофра, сохраняя однородную структуру и предсказуемую упругость. Именно поэтому машина для формования металлических компенсаторов стала стандартом для производителей, выпускающих продукцию под ISO 15380, EN 14917 или ГОСТ Р 53672.
На практике чаще всего выходят из строя не гидравлические цилиндры, а система управления формовочным модулем. Клиент из Алматы жаловался: «Станок Y98-350 формует первые 50 метров идеально, потом профиль «плавает» на ±0,15 мм». Диагностика показала — перегрев масла в системе подачи давления при длительной работе без регулировки частоты насоса. Решение — не замена блока, а калибровка ПИД-регулятора и установка дополнительного теплообменника. Это типичная ситуация: оборудование не «ломается», а «сбивается», если его эксплуатируют вне заданных параметров. Машины серии Y98S с сервоприводом и ЧПУ решают эту проблему — они автоматически корректируют давление, скорость подачи и время выдержки под каждую партию.
Выбор машины для формования металлических компенсаторов начинается не с технического паспорта, а с анализа вашей номенклатуры. Если вы выпускаете 3 типа компенсаторов (DN50, DN100, DN200), но 70% объёма — это DN100, то брать универсальную Y98-2100 нецелесообразно. Лучше взять Y98-350 с быстросъёмными матрицами и модульным формовочным блоком. Он займёт меньше площади, потребует меньше энергии и будет точнее на основной продукции. Для малых серий (до 500 шт/месяц) — оптимальна Y28-120 с ручной загрузкой и цифровым контролем давления. Для крупных ТЭЦ или нефтеперерабатывающих заводов — только Y98S-200 с интеграцией в MES и возможностью удалённого мониторинга через SCADA.
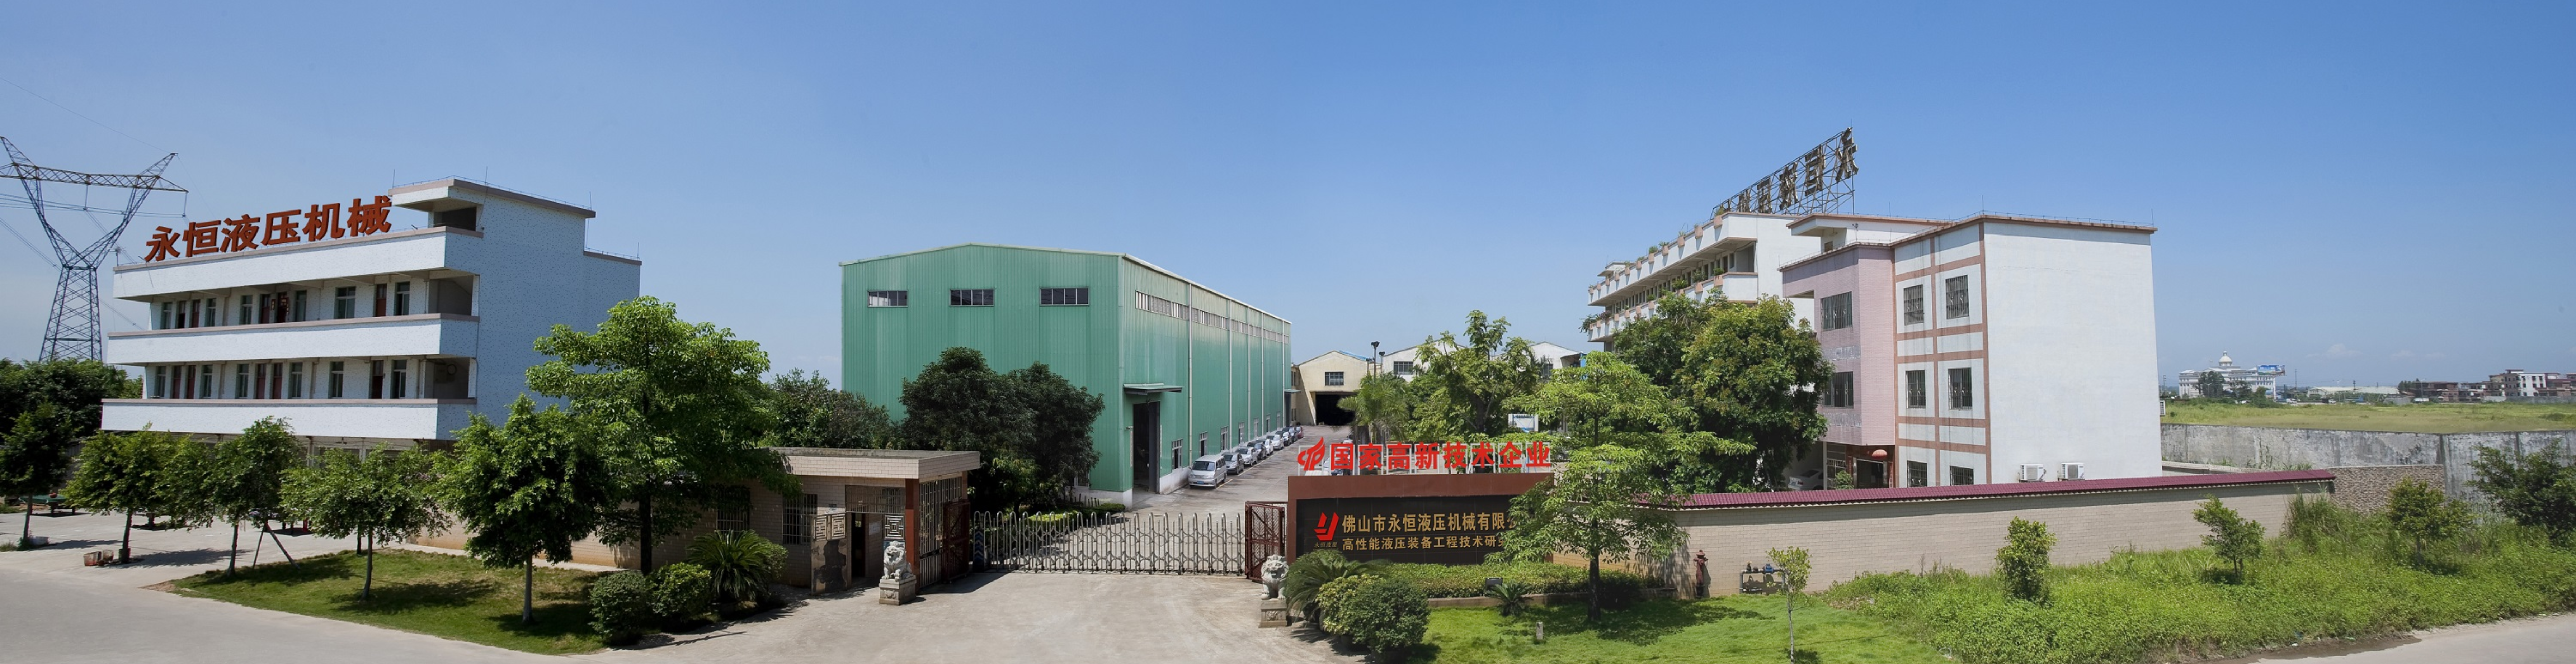
FOSHAN YONGHENG HYDRAULIC MACHINERY CO.,LTD проектирует такие станки с учётом реальных условий: влажности в Дубае, перебоев напряжения в Бразилии, требований к взрывозащите в Казахстане. Уже 30 лет компания делает не «станки по каталогу», а решения под задачу — от расчёта усилия формования для сплава 825 до адаптации интерфейса под русскоязычного оператора. Сертификаты CE и ISO 9001:2015 здесь не формальность — это следствие того, что каждый узел проходит 7 этапов контроля, включая гидроиспытание рамы под 1,5-кратной нагрузкой и проверку геометрии матрицы на координатно-измерительной машине Zeiss.
Машина для формования металлических компенсаторов — это инвестиция в качество, а не в оборудование. Она экономит не на цене станка, а на стоимости брака, простоев и гарантийных обращений. Тот, кто сегодня выбирает между «подешевле» и «надёжнее», завтра получает либо скидку на ремонт, либо сертификат соответствия для нового контракта. Выбор остаётся за вами.